Rohrbiegen in Lohnfertigung: Dein Werkzeugschrank verrät dir, wen du anrufen musst

Stapel gebogener Stahlrohre in der Fertigung als Cover zur Kaltakquise
Beim Rohrbiegen in Lohnfertigung bestimmen zwei Dinge deinen Markt, die kein Kunde sieht. Das erste ist der Werkzeugschrank: Biegeformen, Spannbacken, Gleitschienen, Faltenglätter und Dorne, sortiert nach Rohraußendurchmesser und Biegeradius, oft sechzig Sätze, davon ein Drittel lange ungenutzt. Das zweite ist die Fracht: Ein Lkw mit gebogenen Rahmen ist voll, wiegt aber kaum etwas.
Diese beiden Faktoren bestimmen, wie Kaltakquise für Rohrbiegen funktioniert. Die Fracht zeigt dir, wie weit dein Markt reicht. Der Werkzeugschrank zeigt dir, wen du darin zuerst anrufen solltest. Wenn du das verinnerlichst, telefonierst du nicht mehr breit gestreut, sondern gezielt, mit einem konkreten Gesprächsanlass für jeden einzelnen Namen auf deiner Liste.
Dein Markt hat zwei Grenzen: Entfernung und Werkzeug
Warum Anfragen von weit weg selten zu Aufträgen werden
Ein gebogenes Rohr ist Sperrgut. Es wiegt wenig, braucht aber Platz, verträgt kein Stapeln ohne Gestell und kommt bei Serienkunden in speziellen Ladungsträgern zurück, die du wieder abholen musst. Ab einer gewissen Entfernung frisst die Fracht den Deckungsbeitrag, und das bei Teilen, deren Bearbeitungszeit oft nur Sekunden pro Biegung beträgt.
Anfragen kommen trotzdem aus der ganzen Republik: ein Möbelhersteller vierhundert Kilometer entfernt, ein Einzelteil für ein Geländer, ein Konstrukteur mit drei Musterbögen. Du kalkulierst, schickst ein Angebot, und der Kunde entscheidet sich für den Betrieb um die Ecke, weil der bei gleichem Teilepreis die Fracht spart.
Das heißt nicht, dass dein Markt klein ist. Du musst ihn nur selbst abgrenzen. Für Rohrbieger kommt dabei ein zweiter Filter dazu, den etwa Beschichter nicht haben: das Werkzeug.
Der Werkzeugschrank als Zielkundenliste
Jeder Biegewerkzeugsatz passt zu genau einer Kombination aus Rohrdurchmesser und Biegeradius, gemessen in der Rohrmitte. Ein neuer Satz kostet Geld und Lieferzeit, und bei kleinen Jahresmengen macht er ein Teil unwirtschaftlich, bevor die erste Biegung gesetzt ist. Wer den passenden Satz schon im Schrank hat, ist sofort lieferfähig und muss keine Werkzeugkosten umlegen.
Das ist dein stärkstes Argument, und kaum jemand nutzt es aktiv. Hast du zum Beispiel 30 x 1,5 mit einem Radius von zwei mal Durchmesser im Schrank, sind alle Hersteller in deinem Radius interessant, die genau dieses Rohr in dieser Geometrie verbauen: Gestelle, Rahmen, Handläufe, Schutzbügel.
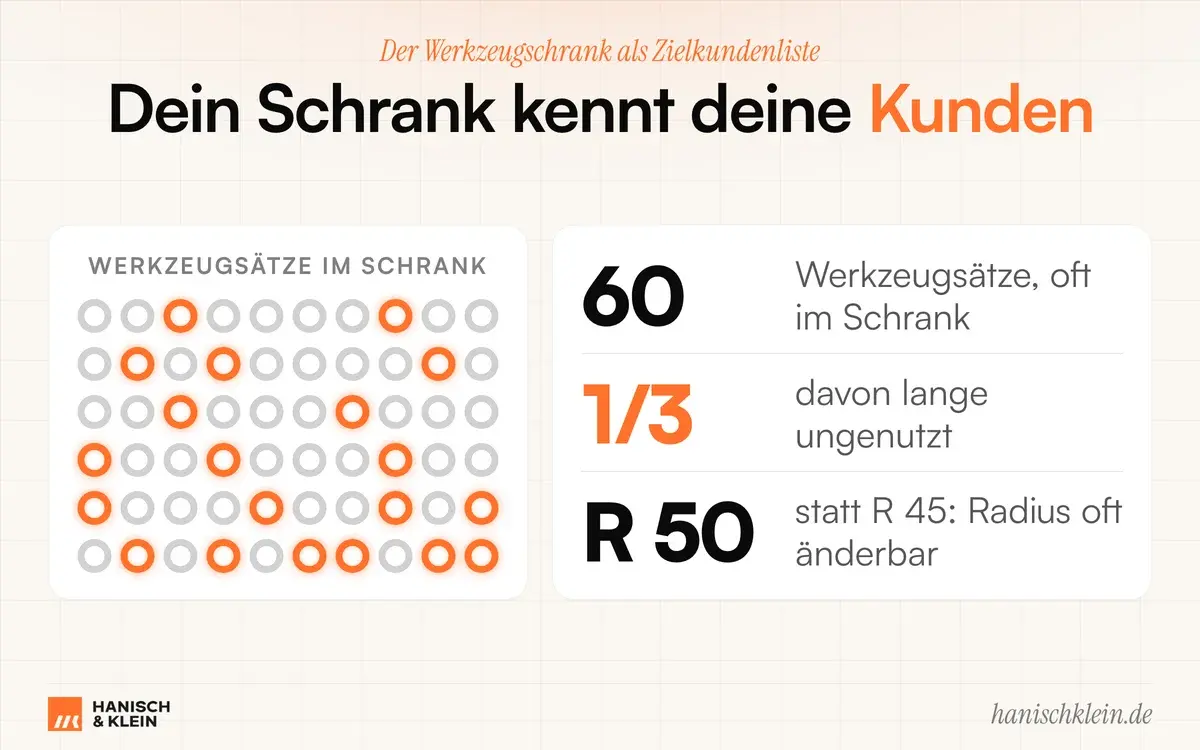
Oft sechzig Sätze, ein Drittel davon lange ungenutzt. Jeder davon ist ein Gesprächsanlass bei Herstellern, die genau dieses Rohr in dieser Geometrie verbauen.
Noch stärker wirkt es bei Neuteilen. Der Biegeradius wird in der Konstruktion festgelegt, oft ohne Rücksicht auf die Werkzeuge des Lieferanten. Ein Konstrukteur, der weiß, dass du für R 50 einen Satz hast und für R 45 keinen, ändert den Radius in vielen Fällen ohne Funktionsverlust. Damit ist das Teil für dich gemacht, bevor der Einkauf überhaupt anfragt. Und wenn der Kunde später doch einen neuen Satz bezahlt, steht der bei dir im Schrank. Das bindet länger als jeder Rahmenvertrag.
Warum Kunden selten wechseln
Nach dem ersten Los liegt bei dir einiges an Know-how auf der Maschine:
- ein eingefahrenes Biegeprogramm mit kompensierter Rückfederung des konkreten Rohrs
- eine Biegereihenfolge ohne Kollision mit dem Maschinenkopf
- die Lage der Längsnaht, die bei engen Radien in die neutrale Zone gedreht wird
Ein anderer Betrieb müsste all das neu herausfinden, mit Ausschuss und Erstteilprüfung. Deshalb wechseln Kunden ein laufendes Biegeteil selten, und deshalb lohnt es sich, bei Neuteilen früh dabei zu sein.
Wen du anrufen solltest und was du fragst
Konstruktion zuerst, Fertigung danach
Typische Abnehmer sind Hersteller von Sitz- und Möbelgestellen, Medizin- und Rehatechnik wie Rollatoren und Pflegebetten, Fitnessgeräte, Landtechnik, Fahrzeugaufbauten, Maschinenbauer mit Schutzgittern und Bedienbügeln sowie Hydraulik-, Kühl- und Druckluftleitungen im Anlagenbau. In der Profilbearbeitung kommen Rahmen aus Aluminium-Strangpressprofilen hinzu, die gesägt, gebohrt, ausgeklinkt und gefräst werden.
| Ansprechperson | Warum sie wichtig ist |
|---|---|
| Konstruktion | Legt Durchmesser, Wandstärke und Biegeradius fest |
| Fertigungsleitung / AV | Make or Buy oft offen: alte Maschine, Bediener geht in Rente, enge Radien nicht machbar |
| Einkauf | Kommt ins Spiel, wenn die Technik geklärt ist |
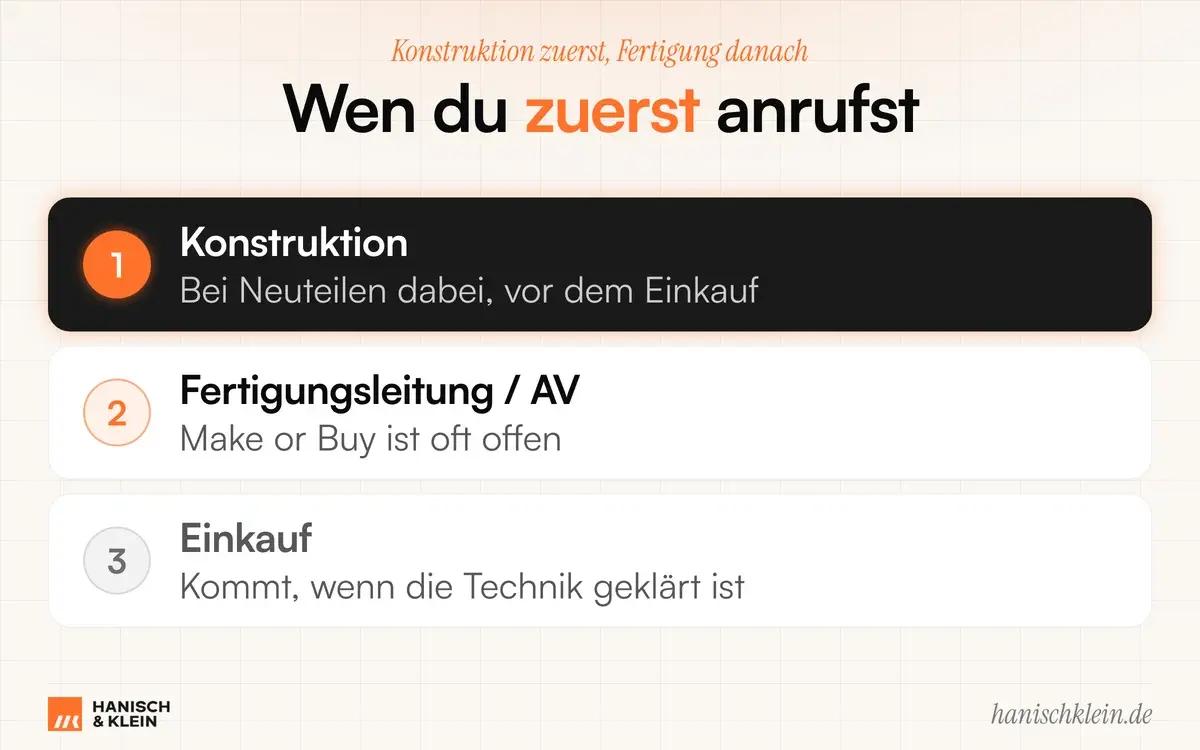
Der Biegeradius entsteht in der Konstruktion, nicht im Einkauf. Wer dort zuerst anruft, ist bei Neuteilen dabei, bevor überhaupt angefragt wird.
Die Fragen fürs Erstgespräch
In wenigen Minuten sollte die technische Passung klar sein:
- Welche Rohrdurchmesser, Wandstärken und Werkstoffe verbauen Sie: Präzisionsstahlrohr, Edelstahl, Aluminium, Kupfer?
- Welche Biegeradien im Verhältnis zum Durchmesser? Enge Radien unter eineinhalb mal Durchmesser brauchen Dornbiegen, alles andere oft nicht.
- Gibt es Anforderungen an Ovalität, Wandverdünnung am Außenbogen oder Faltenfreiheit am Innenbogen?
- Sind die Rohre Sichtteile? Dann zählen Riefen von Spannbacke und Gleitschiene.
- Wie werden Biegedaten übergeben: als Koordinaten oder als Länge, Drehung und Biegewinkel?
- Was passiert am Rohrende: Aufweiten, Einziehen, Bördeln, Ausklinken für Steckverbindungen?
- Welche Folgearbeitsgänge folgen: Schweißen, Verchromen, Pulverbeschichten?
Welche Kunden du nicht willst
- Kunden außerhalb deines Radius mit kleinen Losen: Sie sind nur wirtschaftlich, wenn sie die Fracht tragen, und das tun sie selten dauerhaft.
- Viele Varianten in geringen Mengen: Zehn Radien für je fünfzig Teile bedeuten zehn Werkzeugwechsel, zehnmal Rückfederung einrichten, zehn Erstteilprüfungen.
- Beistellrohr mit schwankender Qualität: Wechselnde Wandstärke oder Festigkeit verändert die Rückfederung, und der Fehler am Winkel liegt scheinbar bei dir.
- Anfragen ohne Toleranzen: Fehlen Angaben zu Biegewinkel und Schenkellängen, folgt fast sicher eine Diskussion bei der ersten Lieferung.
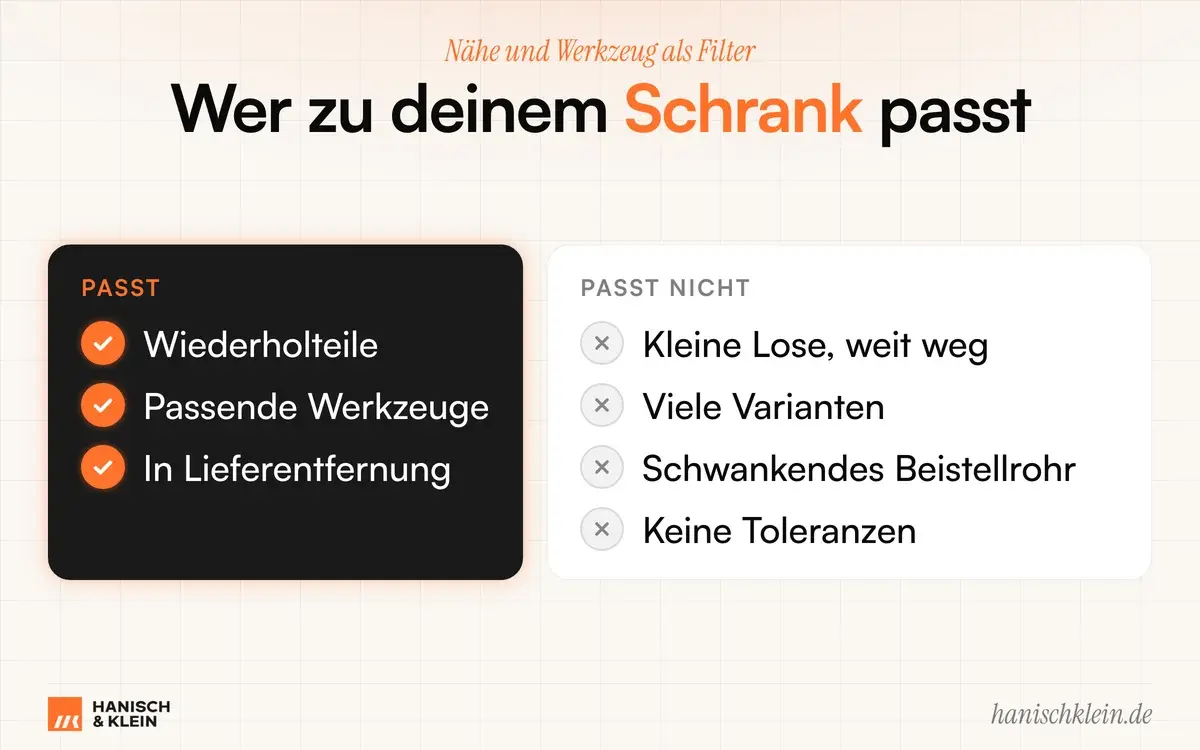
Wiederholteile, passend zu deinen Werkzeugen, in wirtschaftlicher Lieferentfernung: Alles andere ist Auslastungsfüller. Leg Radius und Werkzeugbestand übereinander, und du hast deine Anrufliste.
Rohrbiegen lohnt sich bei Kunden mit Wiederholteilen, die zu deinen vorhandenen Werkzeugen passen und innerhalb einer wirtschaftlichen Lieferentfernung sitzen. Alles andere ist Auslastungsfüller.
So wird deine Akquise planbar
Lege zwei Listen übereinander. Die erste ist dein Radius: alle Betriebe in einer Lieferentfernung, die zu Sperrgut passt. Die zweite ist dein Werkzeugbestand: welche Durchmesser und Radien du sofort fahren kannst. Die Schnittmenge sind Betriebe, deren Produkte genau diese Rohre enthalten. Diese Liste ist kurz, und jeder Name darauf hat einen konkreten Gesprächsanlass.
Arbeite sie dann in festen Zeitfenstern ab, mit Wiedervorlage für jeden Kontakt. Neuteile entstehen in Entwicklungszyklen, und der Konstrukteur, der heute nichts hat, hat in vier Monaten vielleicht ein neues Gestell. Koppel die Akquise außerdem an deine freie Kapazität, statt einfach mehr Anfragen zu sammeln. Und denk daran, die rechtlichen Spielregeln für den B2B-Anruf nach § 7 UWG zu kennen.
Fazit
Als Rohrbieger hast du zwei Vorteile, die kein Suchergebnis zeigt: Nähe und Werkzeugbestand. Die Nähe begrenzt deinen Markt, macht ihn aber überschaubar. Der Werkzeugbestand sagt dir, wer in diesem Markt dein Kunde sein sollte. Öffne diese Woche deinen Werkzeugschrank, schreib die zehn Durchmesser und Radien auf, die du am schnellsten fahren kannst, und ruf die Konstrukteure der Betriebe in deinem Radius an, die genau diese Rohre verbauen.
Wie findet ein Rohrbiegebetrieb neue Kunden?
Am wirksamsten über eine Zielliste, die Lieferradius und vorhandenen Werkzeugbestand kombiniert. Sprich Hersteller an, deren Produkte Rohre in genau den Durchmessern und Radien enthalten, die du ohne neue Werkzeuge biegen kannst. Erster Ansprechpartner ist die Konstruktion.
Warum ist der Lieferradius beim Rohrbiegen so wichtig?
Gebogene Rohre sind Sperrgut: Sie wiegen wenig, brauchen aber viel Ladevolumen und oft spezielle Ladungsträger. Ab einer gewissen Entfernung übersteigen die Frachtkosten den Vorteil eines günstigeren Teilepreises. Deshalb entscheiden sich Kunden bei Wiederholteilen meist für einen Betrieb in der Nähe.
Welche Rolle spielen Biegewerkzeuge bei der Kundengewinnung?
Jeder Werkzeugsatz passt zu einer Kombination aus Rohrdurchmesser und Biegeradius. Wer den passenden Satz schon hat, liefert ohne Werkzeugkosten und ohne Vorlauf. Informierst du Konstrukteure früh über deinen Bestand, beeinflusst du die Radiuswahl bei Neuteilen.
Wen sollte man bei Kunden für Rohr- und Profilbearbeitung anrufen?
Zuerst die Konstruktion, weil dort Durchmesser, Wandstärke und Radius festgelegt werden. Danach die Fertigungsleitung, besonders in Betrieben mit älterer eigener Biegemaschine, bei denen Make or Buy offen ist. Der Einkauf folgt, wenn die technische Passung geklärt ist.